Deutsch
- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик
Von der Formung bis zur Beladung: Sechs Kontrollpunkte bei der Glasflascheninspektion
Glasflaschen können auf eine Weise versagen, die leicht zu übersehen ist. Ein Haarriss am Hals. Ein Chip im Inneren des Mundes, der erst sichtbar wird, wenn ein Verschluss angebracht ist. Eine Formnaht, die wie ein Schatten aussieht, bis die Flasche an einen Leuchtkasten gehalten wird. Solche Mängel können an der Formungslinie unbemerkt bleiben und erst später, in der Abfüll- oder Verpackungsphase, sichtbar werden, wenn ihre Behebung kostspieliger ist.
Zwischen diesen Phasen steht keine einzelne Inspektion, sondern eine Abfolge von Kontrollen entlang der Produktions- und Verpackungsstrecke. Jeder Scheck hat einen anderen Zweck. Die folgende Reihenfolge spiegelt den bei HYT Packaging verwendeten Inspektionsprozess und die allgemeinen Qualitätskontrollpraktiken der Glasbehälterhersteller wider: manuelle visuelle Inspektion, automatische Maschineninspektion, lichtunterstützte Prüfung, Festigkeits- und Leistungsprüfung, Inspektion vor dem Verpacken und erneute Inspektion verpackter Kartons vor dem Versand.
Die Reihenfolge ist genauso wichtig wie die einzelnen Prüfungen. Während die Flaschen durch die Produktion laufen, werden Aussehens- und Maßkontrollen durchgeführt. An Proben werden Festigkeitsprüfungen durchgeführt. Die Dekoration wird nach der Oberflächenbehandlung bewertet. und die Kartonkontrolle erfolgt nach dem Verpacken der Flaschen. Eine Flasche kann eine Phase bestehen und eine andere nicht bestehen, daher sollte keine Inspektion ausgelassen werden, in der Annahme, dass bei einer späteren Überprüfung jeder übersehene Fehler erkannt wird.
Abnahmekriterien sind ein wesentlicher Bestandteil des Qualitätskontrollsystems. Die Beteiligten müssen sich darauf einigen, wer die Kriterien festlegt, welche Toleranzen gelten und welches freigegebene Muster als Referenz dient. Bei den meisten Projekten sollten diese Anforderungen in den Auftragsspezifikationen dokumentiert werden, bevor mit der Werkzeugbereitstellung und der Produktion begonnen wird. Später vorgenommene Änderungen können die Entwicklungskosten erhöhen und sich auf Lieferpläne auswirken.
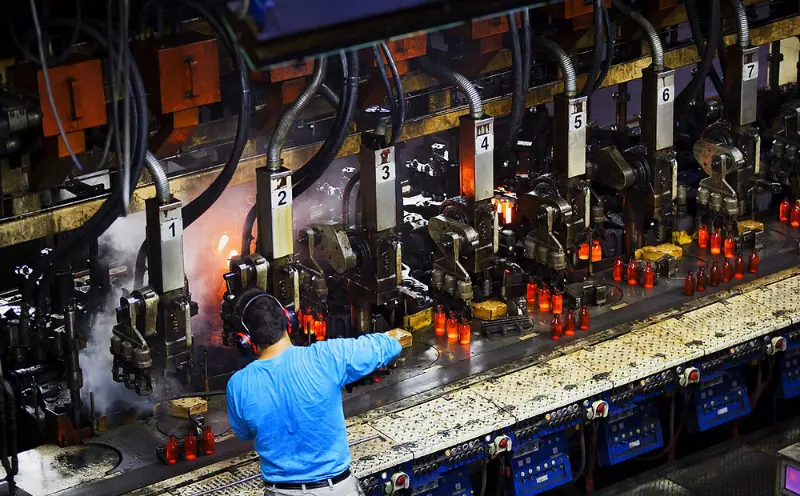 1. Manuelle Inspektion
Geschulte Augen, die immer noch neben den Maschinen arbeiten
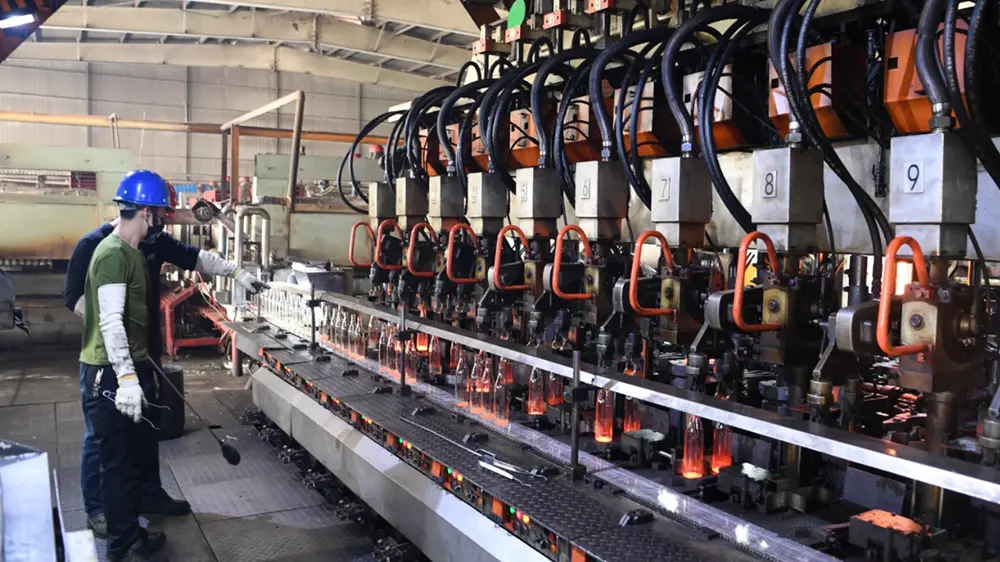
Die manuelle Inspektion bleibt ein wichtiger Bestandteil der Qualitätskontrolle von Glasflaschen. Selbst in Fabriken, die mit Kamerainspektionssystemen und Lasermessgeräten ausgestattet sind, prüfen Inspektoren die Flaschen immer noch einzeln am Ende des Förderbands. Einige Mängel lassen sich durch feste Erkennungsregeln nur schwer identifizieren, darunter Kratzer, die nur in bestimmten Winkeln sichtbar werden, leicht unebene Schultern und nicht vollständig entfernte Schimmelnähte.
Die Inspektion konzentriert sich auf fünf Hauptbereiche: Mund, Hals, Schulter, Körper und Basis. Jeder Bereich weist unterschiedliche potenzielle Mängel auf. Eine unrunde Öffnung kann dazu führen, dass ein Verschluss nicht richtig passt. Ein Chip am Hals kann sich beim Füllen zu einem Riss entwickeln. Ein deformierter Boden kann dazu führen, dass die Flasche auf einer Palette oder am Eingang einer Abfülllinie instabil wird. Prüfer beurteilen, ob jede Flasche die in ihrer Spezifikation definierten physischen und funktionellen Anforderungen erfüllt.
Die manuelle Inspektion bietet außerdem ein Maß an Urteilsvermögen, das automatisierte Geräte nicht vollständig ersetzen können. Erfahrene Prüfer, die im Laufe der Zeit mit den gleichen Flaschendesigns arbeiten, können Änderungen erkennen, bevor sie in der Ausschussstatistik auftauchen. Dazu können Unterschiede in der Lichtdurchlässigkeit durch das Glas, Variationen in den Handhabungseigenschaften oder geringfügige Änderungen in der Schulterform gehören. Solche Beobachtungen erscheinen möglicherweise nicht immer in einem formellen Kontrollplan, können aber dabei helfen, sich entwickelnde Produktionsprobleme zu erkennen.
In dieser Phase kann auch überprüft werden, ob die schriftlichen Spezifikationen mit dem tatsächlichen Erscheinungsbild der fertigen Flaschen übereinstimmen. Eine Zeichnung kann die akzeptable Größe eines Chips definieren, sie kann jedoch nicht vollständig zeigen, wie sichtbar dieser Chip auf einer fertigen Flasche sein wird. Prüfer und Kunden können dies effektiver bewerten, indem sie physische Proben gemeinsam untersuchen und die vereinbarten Erscheinungsbildstandards bestätigen.
Was es fängt:Sichtbare Erscheinungs- und Verarbeitungsfehler, bewertet anhand des genehmigten Musters und der vereinbarten Produktspezifikationen.
2. Automatische Maschineninspektion
Konsistenz bei Höchstgeschwindigkeit
Während die manuelle Inspektion menschliches Urteilsvermögen ermöglicht, sorgt die automatische Maschineninspektion für Wiederholbarkeit. Kamera- und Sensorstationen untersuchen die Merkmale, für die sie konfiguriert wurden, einschließlich Maßtoleranzen, Mundbeschaffenheit, Seitenwand- und Bodenfehler, Risse und Formungsunregelmäßigkeiten. Jede Flasche wird während des gesamten Produktionslaufs anhand derselben Erkennungsschwellen bewertet.
Defekte Flaschen werden in der Regel automatisch aussortiert und vom Förderband abgelenkt, bevor sie in die nächste Produktionsstufe gelangen. Dadurch wird verhindert, dass defekte Glasbehälter in den Verpackungsbereich gelangen, wo eine gesprungene Flasche benachbarte Flaschen und den umgebenden Karton beschädigen könnte.
Die Erkennungsfähigkeit einer Inspektionsmaschine hängt jedoch von ihren Sensoren, Algorithmen und ihrer Konfiguration ab. Ein Fehler außerhalb der definierten Erkennungsparameter kann das System passieren, während zu strenge Einstellungen zu unnötigen Ablehnungen führen können. Aus diesem Grund ist die Maschineninspektion am besten als kontrollierter Screening-Prozess zu verstehen und nicht als Garantie dafür, dass jeder mögliche Fehler erkannt wird.
Produktionslinien können mehrere Inspektionsstationen verwenden, um unterschiedliche Flascheneigenschaften abzudecken. Ihre kombinierte Wirksamkeit hängt immer noch von der Leistungsfähigkeit der Ausrüstung, der Erkennungsempfindlichkeit und der Leitungskonfiguration ab. Infolgedessen können zwei Fabriken, die ähnliche Inspektionsprozesse verwenden, unterschiedliche Erkennungs- und Ausschussergebnisse erzielen.
Was es fängt:Maß- und Strukturfehler bei Produktionsgeschwindigkeit, bewertet anhand vordefinierter Maschinenerkennungsschwellen.
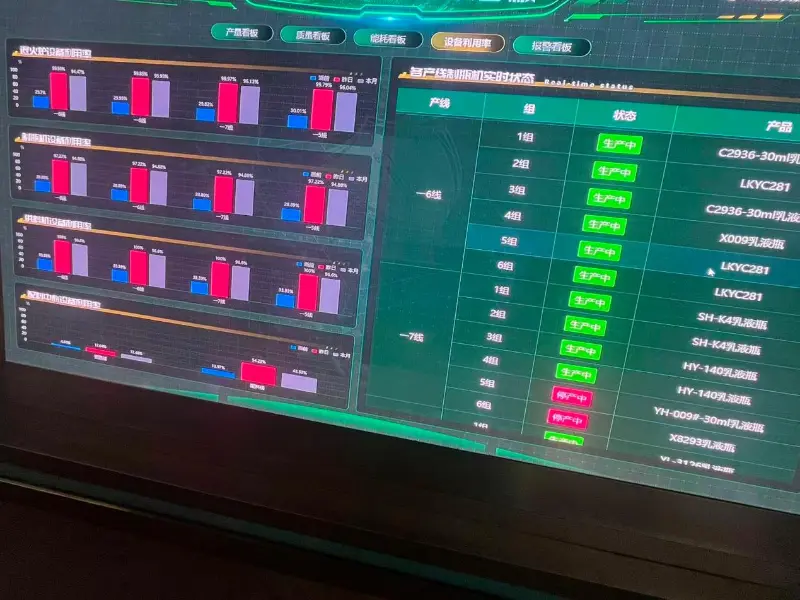
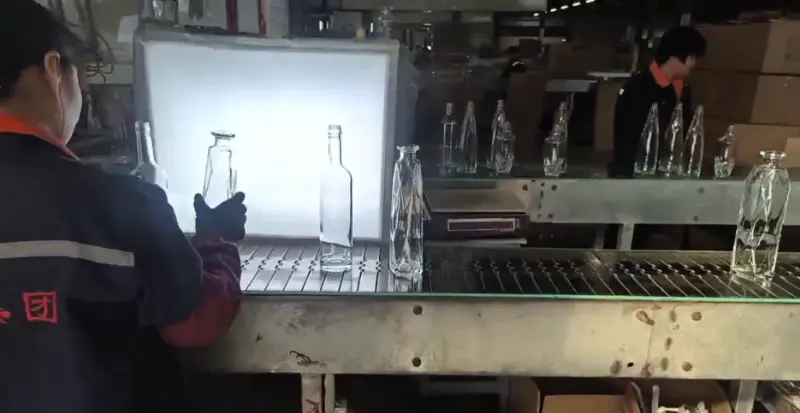
3. Lichtunterstützte visuelle Inspektion
Was ein Leuchtkasten sichtbar macht
Einige Glasfehler lassen sich bei kontrollierter Beleuchtung leichter erkennen. Wenn eine durchsichtige Flasche vor einen hellen Hintergrund gehalten wird, treten Merkmale deutlicher hervor, die bei normaler Fabrikbeleuchtung möglicherweise nur schwer zu erkennen sind. Dazu gehören Blasen innerhalb der Glaswand, Steine und Fremdeinschlüsse, feine Risse, die vom Boden ausgehen, ungleichmäßige Glasverteilung und Oberflächenwelligkeit, die das Aussehen der fertigen Flasche beeinträchtigen können.
Die Inspektionsmethode ist gut etabliert, die Akzeptanzkriterien müssen jedoch entsprechend der beabsichtigten Anwendung definiert werden. Blasengröße, Menge, Position, Einschlusstyp und Sichtbarkeitsschwellen können je nach Projekt variieren. Zum Beispiel Mängel, die auf einem transparenten Material erkennbar sindSchnapsflasche aus GlasBei einer Flasche mit Sprühfarbe, Zuckerguss oder gravierter Verzierung ist sie möglicherweise weniger deutlich zu erkennen.
Auch die lichtgestützte Inspektion weist Einschränkungen auf. Defekte, die sich tief in der Glaswand befinden oder parallel zum Betrachtungswinkel ausgerichtet sind, bleiben möglicherweise schwer zu erkennen. Wenn diese Mängel ein besonderes Risiko darstellen, können zusätzliche Maschineninspektionen oder zerstörende Stichprobenprüfungen erforderlich sein.
Aus diesem Grund sollten Akzeptanzkriterien darauf basieren, was die Inspektionsmethode tatsächlich überprüfen kann, und nicht auf der unrealistischen Erwartung perfekter Transparenz. Eine Anforderung, die nicht durchgängig durch Sichtprüfung überprüft werden kann, kann bei der Produktabnahme zu Unstimmigkeiten führen.
Was es fängt:Klarheit, Transparenz, innere Einschlüsse und Oberflächenqualität, bewertet unter kontrollierter Beleuchtung anhand dokumentierter Grenzwerte.
4. Kraft- und Leistungstests
Ob die Flasche das überlebt, was nach dem Befüllen passiert
Das Aussehen ist nur ein Teil der Qualität einer Glasflasche. Eine Flasche, die korrekt aussieht, aber unter einem Verschlusskopf, in einem Pasteurisator oder am Boden einer gestapelten Kiste versagt, ist für die vorgesehene Anwendung immer noch ungeeignet. Leistungstests helfen dabei, diese Risiken zu bewerten, bevor die Produkte die Abfüll- und Vertriebsphase erreichen.
Bei der Prüfung wird eine definierte Probe vorgegebenen mechanischen Belastungen, Innendrücken oder Temperaturänderungen ausgesetzt. Die Ergebnisse werden dann mit den Akzeptanzkriterien verglichen, die für das Flaschendesign und seinen Verwendungszweck festgelegt wurden.
Vier Testkategorien decken viele allgemeine Anforderungen ab, obwohl zusätzliche Methoden einbezogen werden können, wenn die Anwendung sie erfordert.
| Testmethode | Was der Test misst |
|---|---|
| Vertikale Belastungs- oder Druckprüfung | Wie viel Abwärtskraft kann die Flasche unter definierten Testbedingungen aushalten? |
| Innendruckprüfung | Widerstandsfähigkeit gegen Innendruck, insbesondere für Flaschen, die unter Druck stehende Inhalte enthalten sollen. |
| Thermoschockprüfung | Beständigkeit gegen schnelle Temperaturänderungen unter festgelegten Testbedingungen. |
| Andere spezifizierte Leistungstests | Zusätzliche mechanische oder anwendungsspezifische Anforderungen werden in der Bestellung definiert. |
Die Auswahl der Testmethoden hängt vom Flaschendesign, den Glasspezifikationen, der beabsichtigten Anwendung und den geltenden Akzeptanzkriterien ab. Nicht jede Flasche erfordert die gleiche Kombination von Tests.
Die Testergebnisse gelten für die untersuchten Proben und nicht automatisch für die Zertifizierung jeder Flasche in einer Produktionscharge. Probengröße und -auswahl sind wichtige Bestandteile der Testmethode. Eine bestandene Probe gibt Aufschluss über den Herstellungsprozess und die getesteten Produkte, sie sollte jedoch nicht als Beweis dafür interpretiert werden, dass jede Einheit der Charge einzeln getestet wurde. Ein Testbericht sollte daher die Probe und die Bedingungen, unter denen der Test durchgeführt wurde, angeben.
 Es ist auch wichtig, die Festigkeitsprüfung von der Härtemessung zu unterscheiden. Diese Methoden verwenden unterschiedliche Geräte und bewerten unterschiedliche Eigenschaften. Ein Härteergebnis kann nicht als Ersatz für eine mechanische Festigkeitsprüfung angesehen werden, und Inspektionsberichte sollten die tatsächlich verwendete Methode angeben.
Was es fängt:Mechanische und thermische Leistungsprobleme, gemessen an definierten Proben anhand anwendungsspezifischer Testkriterien.
5. Inspektion vor dem Verpacken
Der letzte Blick, bevor sich der Karton schließt
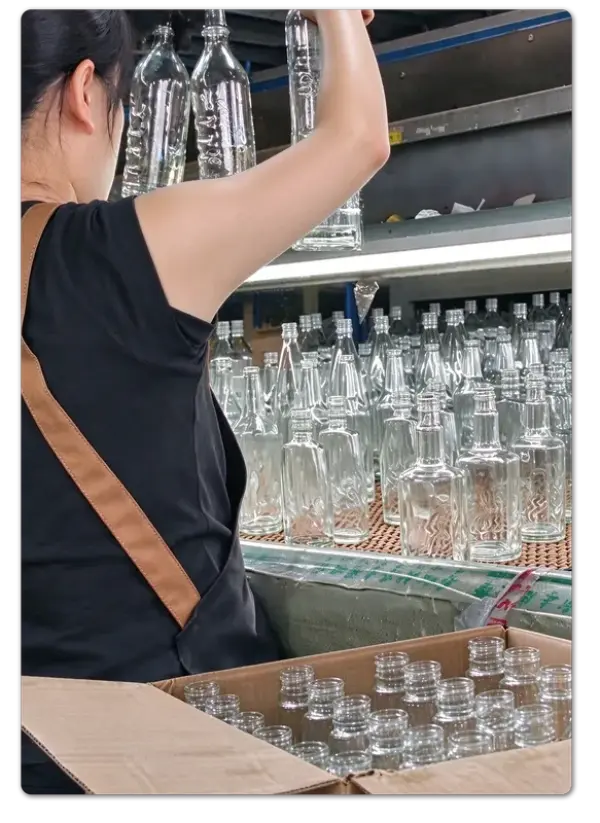
Das Verpacken ist im Produktionsprozess eine Art Einbahnstraße. Sobald die Flaschen gezählt, geordnet, geschützt und in Kartons versiegelt sind, wird die Identifizierung eines Defekts schwieriger. Möglicherweise müssen Kartons wieder geöffnet, Mengen abgeglichen und Paletten neu aufgebaut werden. Durch die Inspektion vor der Verpackung wird verhindert, dass fehlerhafte Produkte dieses Stadium erreichen.
Die Prüfung umfasst Aussehen, Produktspezifikationen, Menge und gegebenenfalls die Qualität der Oberflächendekoration.
Für dekorierte Glasflaschen enthält die Inspektionscheckliste zusätzliche Punkte:
- Logoposition und Druckregistrierung
- Farbkonsistenz über den gesamten Produktionslauf
- Aussehen und Deckkraft der Beschichtung
- Qualität der Oberflächendekoration
- Andere Dekorationsvorgaben wurden bei der Bestellung vereinbart
Die Dekoration ist ein wichtiger Teil des Inspektionsprozesses, da das genehmigte Design und die Qualitätskriterien übereinstimmen müssen. Druck, Mattierung, Sprühfärbung und Gravur werden normalerweise während der Produktentwicklung festgelegt. Sobald eine Oberflächenbehandlung Teil des genehmigten Designs wird, sollten ihr Aussehen und die geltenden Toleranzen ebenfalls in die Akzeptanzkriterien einbezogen werden.
Eine Dekorationsreferenz, die visuell genehmigt wurde, aber keine schriftliche Toleranz aufweist, kann bei der Endkontrolle zu Unstimmigkeiten führen. Durch die vorherige Dokumentation von Farbe, Position, Abdeckung und akzeptablem Erscheinungsbild wird der Inspektionsprozess konsistenter.
Auch die Verpackung selbst ist Teil der Prüfung. Trennwände, Schutzeinlagen und Kartonkonfigurationen bestimmen, wie gut Flaschen während des Transports vor Bewegungen und Flaschenkontakt geschützt sind. Ein Karton, der die Inspektion am Packtisch besteht, kann dennoch anfällig für Transportschäden sein, wenn seine innere Anordnung keinen ausreichenden Schutz bietet.
Was es fängt:Produktkonformität, Dekorationsqualität, Menge und Verpackungsbereitschaft vor dem Verschließen der Kartons.
6. Inspektion vor dem Versand
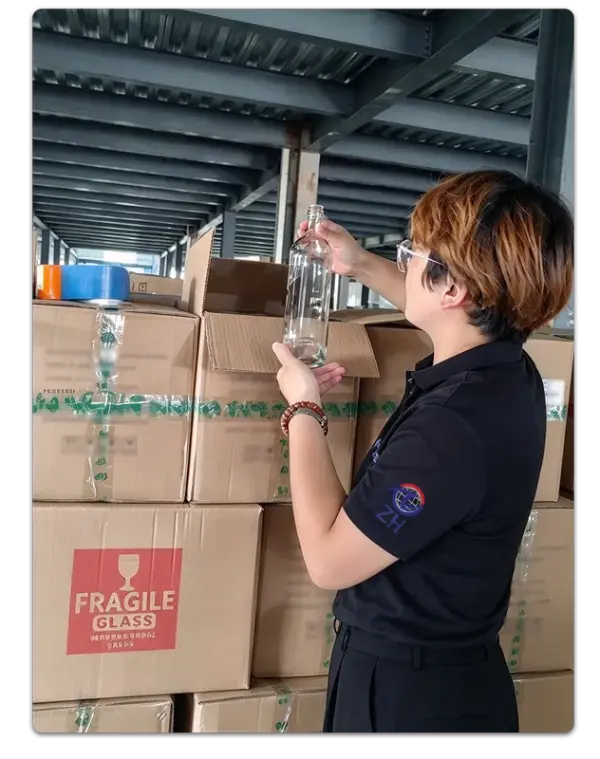 Erneutes Öffnen des Kartons, um den Karton zu überprüfen
Die Inspektion vor dem Versand bietet eine zweite Möglichkeit, Produkte zu prüfen, die bereits frühere Qualitätsprüfungen bestanden haben. Ausgewählte Kartons werden gemäß dem vereinbarten Probenahmeplan geöffnet. Die darin enthaltenen Flaschen werden erneut auf Aussehen, sichtbare Mängel, Produktspezifikationen und Dekorationsqualität überprüft. Die Inspektoren prüfen auch die Verpackungsanordnung, um sicherzustellen, dass die Flaschen richtig positioniert und geschützt bleiben.
Dies ist die Inspektionsphase, in der Produkte in ihrem tatsächlichen Versandzustand und nicht in ihrem ursprünglichen Produktionszustand bewertet werden. Es kann Handhabungsschäden, Verpackungsfehler und ladebedingte Probleme identifizieren, die bei früheren Produktionsinspektionen möglicherweise nicht aufgetreten sind.
Die Anzahl der geöffneten Kartons hängt von den Bestellanforderungen, dem Versandvolumen, dem Produktwert und dem vereinbarten Probenahmeplan ab. Verschiedene Projekte können unterschiedliche Sampling-Ebenen verwenden. Entscheidend ist, dass die Prüfmethode und die Abnahmekriterien im Voraus vereinbart und konsequent angewendet werden, sodass eine Versandgenehmigung oder -ablehnung auf dokumentierten Anforderungen und nicht auf einer subjektiven Beurteilung beruhen kann.
Das Ergebnis ist ein zusätzlicher Kontrollpunkt, wenn die Ware bereits verpackt, etikettiert und gestapelt ist und auf die Verladung wartet.
Was es fängt:Verpackte Produkte und Verpackungszustand, vor dem Verladen erneut anhand des vereinbarten Probenahmeplans überprüft.
Inspektionsschwerpunkte:Überprüfen Sie ausgewählte verpackte Produkte, den Kartonzustand und die Schutzverpackung vor dem Versand erneut.
Sechs Kontrollen, ein System
Eine Flasche, die eine Abfülllinie erreicht, hat sechs Arten von Inspektionen bestanden
Jede Inspektion beantwortet eine andere Frage. Sieht die Flasche richtig aus? Liegen die Abmessungen innerhalb der Toleranz? Ist das Glas optisch sauber? Kann es den vorgesehenen Einsatzbedingungen standhalten? Entspricht die Dekoration dem genehmigten Design? Ist das Produkt beim Verpacken geschützt geblieben?
Keine einzelne Stufe deckt alle diese Anforderungen ab und die Prüfstufen können einander nicht ersetzen. Bis eine Flasche in einem Karton versiegelt ist, sind die meisten Möglichkeiten zur Behebung von Produktionsfehlern bereits verstrichen. Aus diesem Grund sind Inspektionen, die zu einem früheren Zeitpunkt im Herstellungsprozess durchgeführt werden, ebenso wichtig wie die Endkontrollen vor dem Versand.
Die Wirksamkeit des Systems hängt von klar dokumentierten Akzeptanzkriterien ab. Bei der Glasinspektion geht es um praktische Entscheidungen über akzeptable Blasengrößen, Sichtbarkeit der Formnähte, Oberflächenfehler und die Anzahl der zulässigen fehlerhaften Flaschen in einer Probe. Diese Anforderungen sollten vor Produktionsbeginn zwischen Kunde und Lieferant vereinbart und nicht erst nach der Lieferung besprochen werden.
Lieferanten, die projektspezifische Prüfkriterien dokumentieren und genehmigte Referenzmuster aufbewahren, können konsistentere Qualitätsstandards einhalten und Meinungsverschiedenheiten bei der Produktabnahme reduzieren. Für maßgeschneiderteSchnapsflasche aus GlasBei Projekten sind diese Details besonders wichtig, wenn Flaschenform, Glasreinheit, Oberflächenbehandlung und Dekoration Teil der endgültigen Spezifikation sind.
Diese Inspektionsstruktur ist nicht herstellerspezifisch. Es spiegelt einen praktischen Ansatz wider, der in der gesamten Glasbehälterindustrie angewendet wird: Fehler können in verschiedenen Phasen der Produktion auftreten, und an verschiedenen Stellen durchgeführte Inspektionen helfen dabei, Probleme zu identifizieren, die bei einer einzigen Endkontrolle möglicherweise übersehen werden.
HYT Packaging verfolgt diesen mehrstufigen Inspektionsansatz, wobei die Inspektionsprioritäten durch das Flaschendesign, den Herstellungsprozess und die beabsichtigte Anwendung bestimmt werden.
Für Kunden, die einen Glasflaschenlieferanten bewerten, ist die sinnvollere Frage nicht nur, wie viele Inspektionen durchgeführt werden, sondern auch, ob jede Inspektion klare, dokumentierte Akzeptanzkriterien hat. Sechs Kontrollen mit vagen Grenzwerten bieten weniger Sicherheit als eine kleinere Anzahl von Kontrollen, die durch spezifische Standards, definierte Probenahmemethoden und genehmigte Referenzproben unterstützt werden.
Ähnliche Neuigkeiten
- Warum ist eine Keramik-Rooster-Whisky-Dekanterflasche die perfekte Wahl für die Verpackung hochwertiger Spirituosen?
- Warum ist die 750 ml große Arizona-Spirituosenflasche aus rundem Glas eine ausgezeichnete Wahl für die Verpackung hochwertiger Spirituosen?
- Neue maßgeschneiderte Wodka-Glasflasche: HYT-Verpackung für eine nordamerikanische Spirituosenmarke
- Warum ist ein 1,75-Liter-Glaskrug mit Griff die kluge Wahl für moderne Getränkeverpackungen?
- HYT Packaging bringt neue Spirituosenflaschenlinie aus leichtem Flintglas auf den Markt, um kohlenstoffarme Getränkemarken zu unterstützen
- Wie kann eine Likörflasche aus Bellissima-Glas mit langem Hals und Korkverschluss Ihre Getränkemarke aufwerten?
Hinterlassen Sie mir eine Nachricht
Neue Produkte

Nachrichtenempfehlungen